
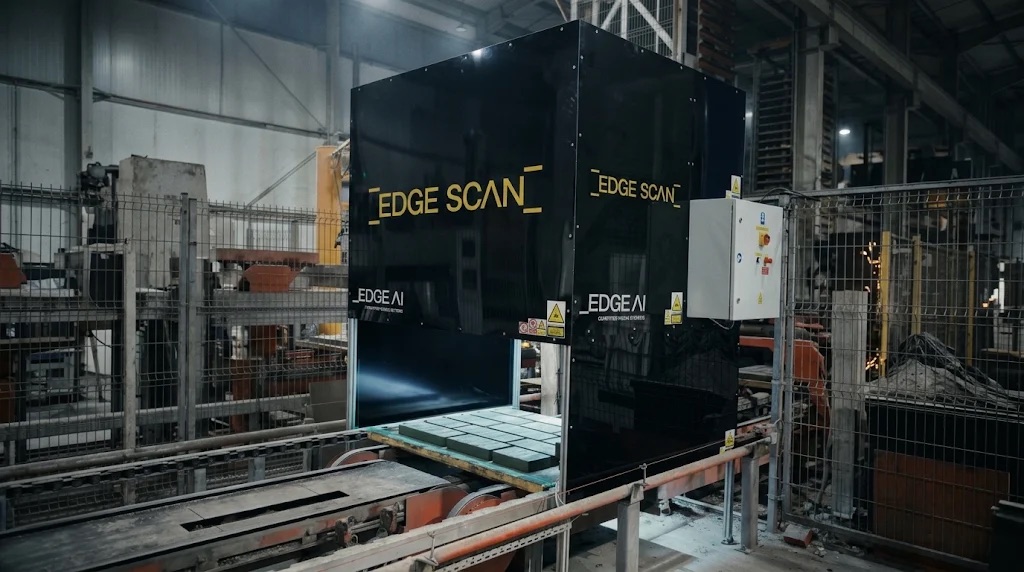
Automatyczne systemy kontroli jakości kostki brukowej różnią się przede wszystkim tym, ile powierzchni blatu produkcyjnego faktycznie mierzą i gdzie na linii pracują. Na rynku są dziś trzy grupy rozwiązań: pomiar punktowy wysokości (kilka laserów nad przenośnikiem za wibroprasą), pełna inspekcja powierzchni na mokrej stronie (skaner 3D lub linia lasera plus kamery i AI, które mierzą wysokość i wykrywają wady) oraz kontrola na suchej stronie połączona z sortowaniem gotowego wyrobu. Wybór grupy jest ważniejszy niż wybór konkretnej marki, bo to ona decyduje, co system w ogóle jest w stanie zobaczyć i jak szybko może zareagować operator.
Jedno zastrzeżenie na start: piszę jako twórca jednego z porównywanych systemów. Dlatego przy konkurencyjnych rozwiązaniach trzymam się wyłącznie danych publikowanych przez producentów i dystrybutorów, a źródła podaję na końcu wpisu. Stan na listopad 2026.
Jakie są rodzaje systemów kontroli jakości kostki brukowej?
1. Pomiar punktowy wysokości. Dwa do sześciu laserów punktowych zamontowanych nad przenośnikiem strony mokrej, bezpośrednio za wibroprasą. Każdy laser mierzy wąski pas wzdłuż kierunku jazdy blatu. System odpowiada na jedno pytanie: czy wysokość w tych pasach mieści się w tolerancji. Tak działają m.in. SHV200 i SHV500 firmy R&W Industrieautomation (w Polsce dystrybuowane przez Prefasprzęt) oraz system kontroli wysokości firmy Rometa.
2. Pełna inspekcja powierzchni na mokrej stronie. Skaner 3D albo linia lasera przez całą szerokość blatu, zwykle uzupełnione kamerą i modelem AI. System mierzy wysokość na całej powierzchni i jednocześnie wykrywa wady: pęknięcia, ubytki, dziury, wtrącenia, często też odchyłki koloru. Do tej grupy należą 3D Inspection (R&W), Optical Quality Control (Masa), QuatroPBC (Quatromatic) i Edge Scan (Edge AI). Pośrodku, pomiędzy grupą 1 a 2, plasuje się Brickspect (KSM Vision): wysokość mierzą trzy czujniki triangulacji laserowej, a wady wykrywają dwie kamery.
3. Kontrola na suchej stronie z sortowaniem. Kamery (czasem skaner 3D) nad gotowym, dojrzałym wyrobem, zwykle przed paletyzacją, połączone z robotem, który odkłada wadliwe kostki. Przykładem jest QC Imager firmy KBH, który może pracować zarówno na mokrej, jak i na suchej stronie.
Osobną, uzupełniającą kategorią jest ważenie blatów (np. moduł R&W, opcja w Masa OQC). Waga betonu na blacie razem z wysokością daje pośrednią informację o zagęszczeniu, ale jak uczciwie zaznacza sam dystrybutor systemów R&W, precyzyjny pomiar gęstości pojedynczej kostki nadal jest możliwy tylko w laboratorium.
Porównanie systemów kontroli jakości kostki brukowej
| System | Producent | Pomiar wysokości | Wady powierzchni | Miejsce montażu | Deklarowana dokładność | Reakcja na linii |
|---|---|---|---|---|---|---|
| SHV200 | R&W Industrieautomation | do 3 laserów punktowych, produkty do 190 mm | nie | mokra strona, za wibroprasą | ±0,5 mm | wizualizacja, opcjonalnie integracja ze sterowaniem wibroprasy |
| SHV500 | R&W Industrieautomation | 3 lasery punktowe (wg dystrybutora 3-6), 30-480 mm | nie | mokra strona, za wibroprasą | ±0,5 mm | baza danych każdego blatu, statystyki, opcjonalnie znakowanie farbą i ważenie |
| 3D Inspection | R&W Industrieautomation | 3 lasery punktowe + czujnik 3D (kamera i linia lasera), opcjonalnie kamera 2D | tak: pęknięcia, ubytki, dziury, krawędzie | mokra strona (wg prasy branżowej opcjonalnie sucha) | ±0,5 mm | wizualizacja, możliwe podłączenie do sterowania wibroprasy |
| Brickspect | KSM Vision | 3 czujniki triangulacji laserowej | tak (2 kamery): pęknięcia, przebarwienia, ubytki | nie podano | nie podano | panel dotykowy, raporty, integracja z MES |
| QuatroPBC | Quatromatic | skaner laserowy + kamery | tak: ubytki, pęknięcia, plamy, wtrącenia, kolor | mokra strona, przed komorą dojrzewania | 0,5 mm | raporty per partia i zmiana, klasyfikacja gatunków |
| Optical Quality Control | Masa | skaner 3D całej warstwy + kamera RGB | tak: od ok. 1 mm², pęknięcia od ok. 0,5 mm, kolor | mokra strona, za wibroprasą | ±0,5 mm | konfigurowalny automatyczny stop wibroprasy, znakowanie blatów |
| Kontrola wysokości | Rometa | 3 lasery, 6 punktów na cykl | nie | na wyjściu z wibroprasy | ±0,1 mm (deklaracja producenta) | automatyczna korekta zasypu i wibracji |
| QC Imager | KBH | kamery przemysłowe + AI | tak: wady powierzchni i krawędzi | mokra lub sucha strona | nie podano | sortowanie robotem na suchej stronie |
| Edge Scan | Edge AI | linia lasera przez całą szerokość blatu, mapa 4508 × ~1000 pkt / blat | tak: dziury, wtrącenia od 0,2 mm, kolor, krzywizna | mokra strona, za wibroprasą | ±0,5 mm | sygnał do PLC/MES (Modbus TCP, Profinet), analityka per zmiana i partia |
Dwie rzeczy rzucają się w oczy. Po pierwsze, deklarowana dokładność pomiaru wysokości jest u prawie wszystkich taka sama: ±0,5 mm. Nie warto więc wybierać systemu po tej jednej liczbie. Po drugie, różnice zaczynają się tam, gdzie kończy się pojedyncza liczba: ile punktów przypada na kostkę, czy system widzi wady, gdzie stoi i co robi z wynikiem.
Na co patrzeć przy wyborze systemu?
Ile powierzchni blatu jest faktycznie mierzone?
To najważniejsze kryterium i najczęściej pomijane w ofertach. System punktowy z trzema laserami mierzy trzy wąskie pasy na blacie o szerokości ok. 1,4 m. Wszystko, co dzieje się pomiędzy nimi, czyli skos płyty, opadnięty narożnik, krzywizna blatu produkcyjnego i praktycznie każda wada powierzchni, pozostaje niezmierzone. Szczegółowo opisałem to w porównaniu trzech linii lasera z pełnym skanem.
Ma to też wymiar normowy. PN-EN 1338 dopuszcza odchyłkę grubości kostki ±3 mm (dla kostek cieńszych niż 100 mm) albo ±4 mm (od 100 mm), ale dodatkowo wymaga, żeby różnica między dwoma pomiarami grubości tej samej kostki nie przekraczała 3 mm. Tego warunku nie da się sprawdzić automatycznie, jeśli na kostkę przypada jeden punkt pomiarowy albo kostka wypada pomiędzy pasami.
Czy system wykrywa wady powierzchni, czy tylko mierzy wysokość?
Wysokość odpowiada za koszt materiału, ale reklamacje biorą się zwykle z wad widocznych dla klienta: pęknięć, ubytków krawędzi, dziur, wtrąceń, przebarwień. Jeśli zależy Ci na ograniczeniu reklamacji, a nie tylko na kontroli zużycia mieszanki, system punktowy nie wystarczy.
Przy wykrywaniu wad zapytaj, na jakim produkcie dostawca to pokazywał. Szara kostka gładka, kostka płukana, colormix i płyty tarasowe to dla modelu wykrywania wad zupełnie różne zadania. Wtrącenie w tym samym kolorze i fakturze co beton jest dla samej kamery 2D bardzo trudne do wychwycenia, a w pomiarze 3D wciąż widać je jako zmianę wysokości.
Mokra czy sucha strona?
Na mokrej stronie, bezpośrednio za wibroprasą, wada wykryta w jednym cyklu może zostać skorygowana w następnych: operator zmienia ustawienia albo system zatrzymuje wibroprasę. Na suchej stronie produkt przeszedł już przez komorę dojrzewania, więc kontrola służy do sortowania, a nie do korekty procesu. Przez ten czas wibroprasa mogła wyprodukować wiele blatów z tą samą wadą.
Najwięcej daje kontrola na mokrej stronie, bo pozwala reagować na przyczynę, a nie tylko odsiewać skutki. Kontrola na suchej stronie ma sens jako dodatkowe sito przed wysyłką, szczególnie przy produktach premium.
Co system robi z wynikiem?
Tu różnice są największe, a w ofertach najmniej widoczne. Możliwe poziomy to:
- Tylko wyświetlenie wyniku na ekranie przy linii.
- Znakowanie (farbą albo w systemie) blatów lub warstw poza tolerancją.
- Sygnał do sterownika wibroprasy: konfigurowalne automatyczne zatrzymanie wibroprasy (np. Masa OQC) albo automatyczna korekta parametrów zasypu i wibracji (np. Rometa).
- Dane do MES i analityka: statystyki per forma, zmiana, operator i partia, archiwum każdego blatu do obsługi reklamacji.
Zapytaj wprost, który z tych poziomów jest w standardzie, a który wymaga dodatkowych modułów albo modernizacji sterowania.
Czy system działa z wibroprasą innego producenta?
Producenci wibropras oferują własne systemy kontroli, w pełni zintegrowane z ich nowymi liniami. Masa zaznacza otwarcie, że na starszych liniach i liniach innych producentów może być potrzebna weryfikacja techniczna, modernizacja sterowania i dodatkowe interfejsy. Część niezależnych dostawców deklaruje wprost pracę z liniami dowolnego producenta (np. R&W dla systemów SHV, Edge AI dla Edge Scan), inni montują stację nad istniejącym przenośnikiem, ale zakres integracji ustalają indywidualnie. Jeśli Twój park maszynowy jest mieszany, to kryterium może przesądzić o wyborze.
Ile trwa montaż i czy zatrzymuje produkcję?
Większość dostawców nie publikuje tych danych. Prefasprzęt podaje dla systemów R&W 1-2 dni robocze montażu i ok. 8 godzin konfiguracji i kalibracji, bez przestoju produkcji. Quatromatic potwierdza czas ewentualnego przestoju po wizji lokalnej linii. Edge Scan montujemy i kalibrujemy w 2-4 godziny.
Pytania, które warto zadać każdemu dostawcy
- Ile punktów pomiarowych przypada na jedną kostkę i jaka część powierzchni blatu jest mierzona?
- Jak system wyznacza punkt zero i czy kompensuje różne wysokości blatów oraz wibracje linii?
- Jakie wady wykrywa, od jakiego rozmiaru i na jakich produktach (gładka, płukana, colormix, płyty)?
- Gdzie stoi system i ile czasu mija od powstania wady do reakcji na wibroprasie?
- Czy wysyła sygnał do sterownika wibroprasy (stop, korekta), czy tylko wyświetla wynik?
- Czy działa z moją wibroprasą bez modernizacji sterowania? Jakie protokoły obsługuje?
- Ile trwa montaż i czy wymaga postoju?
- Kto i jak dostosowuje system do nowego produktu albo nowej formy, i czy to dodatkowo kosztuje?
- Gdzie są przechowywane dane, jak je wyeksportować i jak długo są archiwizowane?
Gdzie w tym zestawieniu jest Edge Scan?
Edge Scan należy do grupy pełnej inspekcji powierzchni na mokrej stronie. Linia lasera przez całą szerokość blatu i kamera przemysłowa budują mapę wysokości 4508 × ~1000 punktów na każdy blat, czyli kilka tysięcy punktów na pojedynczą kostkę. Z tej mapy w ciągu 3 sekund wyznaczamy medianę wysokości każdej kostki (±0,5 mm), wykrywamy dziury i wtrącenia od 0,2 mm, także w kolorze betonu, oraz krzywiznę produktów i blatów produkcyjnych. Punkt zero wyznaczamy osobno na każdym blacie, więc różne wysokości blatów i wibracje nie przekładają się na błąd pomiaru.
Nie jesteśmy jedynym systemem tej klasy i nie twierdzę, że do każdej linii pasujemy najlepiej. Dla prostego, szarego produktu przy małym ryzyku reklamacji sprawdzony system punktowy bywa racjonalnym wyborem, a przy nowej linii jednego producenta warto rozważyć jego zintegrowany system. Edge Scan ma przewagę tam, gdzie liczą się: praca z linią dowolnego producenta bez zmian w automatyce, szybki montaż (2-4 godziny) i dane, które technolog może wykorzystać do diagnozy procesu, a nie tylko do zapalenia lampki. System pracuje na linii produkcyjnej BRUK SA.
FAQ
Jaki system kontroli jakości kostki brukowej jest najlepszy? Nie ma jednego najlepszego systemu. Jeśli potrzebujesz tylko kontroli wysokości pod kątem zużycia mieszanki, wystarczy pomiar punktowy. Jeśli chcesz ograniczyć reklamacje i reagować na wady w czasie produkcji, potrzebujesz pełnej inspekcji powierzchni na mokrej stronie.
Czy dokładność ±0,5 mm wystarcza? Tak, dla kontroli wysokości kostki brukowej to dokładność wystarczająca z dużym zapasem względem tolerancji PN-EN 1338 (±3 mm lub ±4 mm). Ważniejsze od samej dokładności jest to, ile punktów na kostce jest mierzonych.
Czy system kontroli jakości musi pochodzić od producenta wibroprasy? Nie. Niezależne systemy montuje się nad istniejącym przenośnikiem strony mokrej i integruje ze sterowaniem przez standardowe protokoły. Systemy producentów wibropras są najprostsze do integracji w ich własnych nowych liniach.
Czy mogę zostawić obecny system punktowy? Tak. System pełnej inspekcji można zamontować obok istniejącego pomiaru punktowego. Przez pierwsze tygodnie oba pomiary nawzajem się weryfikują.
Jeśli chcesz zobaczyć, jak pełna inspekcja powierzchni działa na Twoim produkcie, sprawdź system kontroli jakości kostki brukowej Edge Scan albo umów rozmowę.
Źródła (dane konkurencyjnych systemów, stan na listopad 2026)
- R&W Industrieautomation: SHV200, SHV500, 3D Inspection System, moduły dodatkowe (ważenie, znakowanie)
- Prefasprzęt: Kontrola jakości kostki brukowej - 3 główne systemy pomiarowe, SHV500
- BFT International: Automated quality control on a new level (07/2025)
- KSM Vision: Brickspect
- Quatromatic: QuatroPBC
- Masa: Optical Quality Control, broszura
- Rometa: Piece height control system
- BFT International: KBH QC Imager (03/2026)
- PN-EN 1338, tab. 1 "Dopuszczalne odchyłki" (tolerancje wymiarowe kostki brukowej)