
Automatische Systeme zur Qualitätskontrolle von Pflastersteinen unterscheiden sich vor allem darin, wie viel vom Produktionsbrett sie tatsächlich messen und wo an der Linie sie arbeiten. Am Markt gibt es heute drei Gruppen: punktuelle Höhenmessung (einige Laser über dem Förderer hinter der Vibrationspresse), Prüfung der ganzen Fläche auf der nassen Seite (ein 3D-Scanner oder eine Laserlinie plus Kameras und KI, die die Höhe messen und Fehler erkennen) und Kontrolle auf der trockenen Seite in Verbindung mit der Sortierung des fertigen Produkts. Die Wahl der Gruppe ist wichtiger als die Wahl einer bestimmten Marke, denn sie entscheidet, was das System überhaupt sehen kann und wie schnell der Bediener reagieren kann.
Ein Hinweis vorab: Ich schreibe als Entwickler eines der verglichenen Systeme. Deshalb halte ich mich bei den Lösungen anderer Anbieter ausschließlich an Angaben, die Hersteller und Vertriebspartner veröffentlichen, und nenne die Quellen am Ende des Beitrags. Stand: November 2026.
Welche Arten von Systemen zur Qualitätskontrolle von Pflastersteinen gibt es?
1. Punktuelle Höhenmessung. Zwei bis sechs Punktlaser über dem Förderer der nassen Seite, direkt hinter der Vibrationspresse. Jeder Laser misst einen schmalen Streifen entlang der Fahrtrichtung des Bretts. Das System beantwortet eine Frage: Liegt die Höhe in diesen Streifen in der Toleranz. So arbeiten unter anderem SHV200 und SHV500 von R&W Industrieautomation sowie das Höhenkontrollsystem von Rometa.
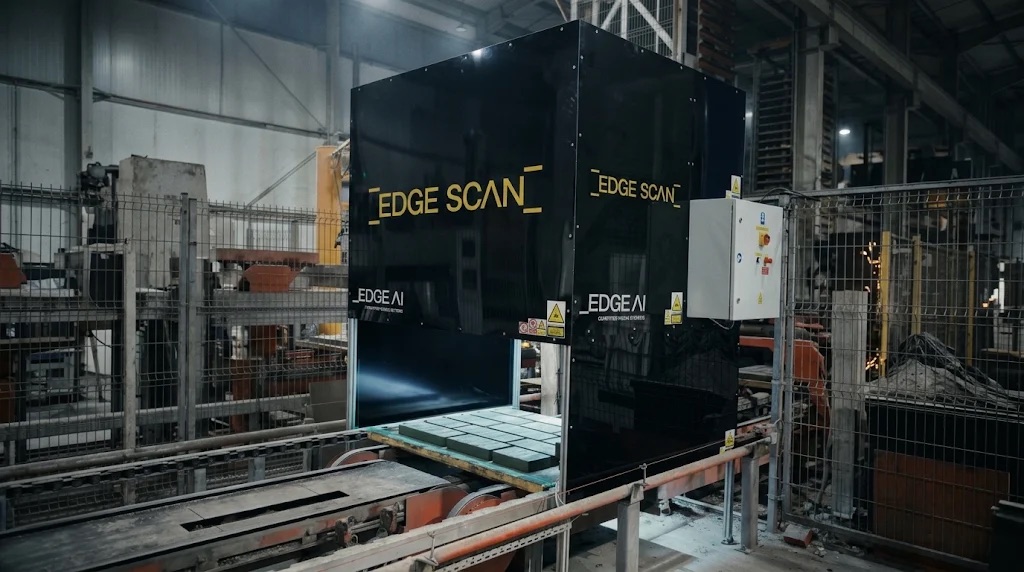
2. Prüfung der ganzen Fläche auf der nassen Seite. Ein 3D-Scanner oder eine Laserlinie über die gesamte Breite des Bretts, meist ergänzt durch eine Kamera und ein KI Modell. Das System misst die Höhe auf der ganzen Fläche und erkennt zugleich Fehler: Risse, Abplatzungen, Löcher, Einschlüsse, oft auch Farbabweichungen. Zu dieser Gruppe gehören 3D Inspection (R&W), Optical Quality Control (Masa), QuatroPBC (Quatromatic) und Edge Scan (Edge AI). Zwischen Gruppe 1 und 2 liegt Brickspect (KSM Vision): Die Höhe messen drei Lasertriangulationssensoren, Fehler erkennen zwei Kameras.
3. Kontrolle auf der trockenen Seite mit Sortierung. Kameras (manchmal ein 3D-Scanner) über dem fertigen, ausgehärteten Produkt, meist vor der Paketierung, verbunden mit einem Roboter, der fehlerhafte Steine aussortiert. Ein Beispiel ist der QC Imager von KBH, der sowohl auf der nassen als auch auf der trockenen Seite arbeiten kann.
Eine eigene, ergänzende Kategorie ist das Wiegen der Bretter (z. B. ein Modul von R&W, eine Option bei Masa OQC). Das Gewicht des Betons auf dem Brett zusammen mit der Höhe gibt einen indirekten Hinweis auf die Verdichtung. Wie der polnische Vertriebspartner von R&W aber fairerweise anmerkt, lässt sich die Dichte eines einzelnen Steins genau weiterhin nur im Labor bestimmen.
Systeme zur Qualitätskontrolle von Pflastersteinen im Vergleich
| System | Hersteller | Höhenmessung | Fehler an der Oberfläche | Einbauort | Angegebene Genauigkeit | Reaktion an der Linie |
|---|---|---|---|---|---|---|
| SHV200 | R&W Industrieautomation | bis zu 3 Punktlaser, Produkte bis 190 mm | nein | nasse Seite, hinter der Vibrationspresse | ±0,5 mm | Visualisierung, optional Anbindung an die Steuerung der Vibrationspresse |
| SHV500 | R&W Industrieautomation | 3 Punktlaser (laut Vertriebspartner 3-6), 30-480 mm | nein | nasse Seite, hinter der Vibrationspresse | ±0,5 mm | Datenbank jedes Bretts, Statistik, optional Farbmarkierung und Wiegen |
| 3D Inspection | R&W Industrieautomation | 3 Punktlaser + 3D-Sensor (Kamera und Laserlinie), optional 2D-Kamera | ja: Risse, Abplatzungen, Löcher, Kanten | nasse Seite (laut Fachpresse optional trockene Seite) | ±0,5 mm | Visualisierung, Anbindung an die Steuerung der Vibrationspresse möglich |
| Brickspect | KSM Vision | 3 Lasertriangulationssensoren | ja (2 Kameras): Risse, Verfärbungen, Abplatzungen | keine Angabe | keine Angabe | Touchpanel, Berichte, Anbindung an MES |
| QuatroPBC | Quatromatic | Laserscanner + Kameras | ja: Abplatzungen, Risse, Flecken, Einschlüsse, Farbe | nasse Seite, vor der Härtekammer | 0,5 mm | Berichte pro Charge und Schicht, Einteilung in Güteklassen |
| Optical Quality Control | Masa | 3D-Scanner der ganzen Lage + RGB-Kamera | ja: ab ca. 1 mm², Risse ab ca. 0,5 mm, Farbe | nasse Seite, hinter der Vibrationspresse | ±0,5 mm | einstellbarer automatischer Stopp der Vibrationspresse, Markierung der Bretter |
| Höhenkontrolle | Rometa | 3 Laser, 6 Punkte pro Takt | nein | am Ausgang der Vibrationspresse | ±0,1 mm (Angabe des Herstellers) | automatische Korrektur von Füllung und Vibration |
| QC Imager | KBH | Industriekameras + KI | ja: Fehler an Oberfläche und Kanten | nasse oder trockene Seite | keine Angabe | Sortierung per Roboter auf der trockenen Seite |
| Edge Scan | Edge AI | Laserlinie über die gesamte Breite des Bretts, Karte mit 4508 × ~1000 Punkten pro Brett | ja: Löcher, Einschlüsse ab 0,2 mm, Farbe, Wölbung | nasse Seite, hinter der Vibrationspresse | ±0,5 mm | Signal an SPS/MES (Modbus TCP, Profinet), Auswertung pro Schicht und Charge |
Zwei Dinge fallen auf. Erstens ist die angegebene Genauigkeit der Höhenmessung bei fast allen gleich: ±0,5 mm. Nach dieser einen Zahl sollte man also kein System auswählen. Zweitens beginnen die Unterschiede dort, wo die einzelne Zahl endet: wie viele Punkte auf einen Stein kommen, ob das System Fehler sieht, wo es steht und was es mit dem Ergebnis macht.
Worauf sollte man bei der Wahl achten?
Wie viel vom Brett wird tatsächlich gemessen?
Das ist das wichtigste Kriterium und wird in Angeboten am häufigsten übergangen. Ein Punktsystem mit drei Lasern misst drei schmale Streifen auf einem Brett von rund 1,4 m Breite. Alles, was dazwischen passiert, also eine Schieflage der Platte, eine abgesackte Ecke, die Wölbung des Produktionsbretts und praktisch jeder Fehler an der Oberfläche, bleibt ungemessen. Ausführlich habe ich das im Vergleich von drei Laserlinien mit einem Scan der ganzen Fläche beschrieben.
Das hat auch eine normative Seite. DIN EN 1338 erlaubt eine Abweichung der Dicke von ±3 mm (für Steine unter 100 mm) oder ±4 mm (ab 100 mm), verlangt aber zusätzlich, dass der Unterschied zwischen zwei Dickenmessungen desselben Steins höchstens 3 mm beträgt. Diese Bedingung lässt sich automatisch nicht prüfen, wenn auf einen Stein nur ein Messpunkt kommt oder der Stein zwischen die Streifen fällt.
Erkennt das System Fehler an der Oberfläche oder misst es nur die Höhe?
Die Höhe bestimmt die Materialkosten, Reklamationen entstehen aber meist durch Fehler, die der Kunde sieht: Risse, Kantenabplatzungen, Löcher, Einschlüsse, Verfärbungen. Wenn Sie Reklamationen senken wollen und nicht nur den Verbrauch der Mischung kontrollieren, reicht ein Punktsystem nicht aus.
Fragen Sie bei der Fehlererkennung, an welchem Produkt der Anbieter sie gezeigt hat. Grauer glatter Stein, gewaschene Oberfläche, Colormix und Terrassenplatten sind für ein Modell zur Fehlererkennung völlig verschiedene Aufgaben. Ein Einschluss in derselben Farbe und Struktur wie der Beton ist für eine reine 2D-Kamera sehr schwer zu erkennen, in einer 3D-Messung zeigt er sich dagegen weiterhin als Änderung der Höhe.
Nasse oder trockene Seite?
Auf der nassen Seite, direkt hinter der Vibrationspresse, lässt sich ein Fehler, der in einem Takt erkannt wurde, in den nächsten Takten korrigieren: Der Bediener ändert die Einstellungen oder das System stoppt die Vibrationspresse. Auf der trockenen Seite war das Produkt bereits in der Härtekammer, die Kontrolle dient also dem Sortieren und nicht der Korrektur des Prozesses. In dieser Zeit kann die Vibrationspresse viele Bretter mit demselben Fehler produziert haben.
Am meisten bringt die Kontrolle auf der nassen Seite, weil sie es erlaubt, auf die Ursache zu reagieren und nicht nur die Folgen auszusortieren. Die Kontrolle auf der trockenen Seite ist als zusätzliches Sieb vor dem Versand sinnvoll, besonders bei Premiumprodukten.
Was macht das System mit dem Ergebnis?
Hier sind die Unterschiede am größten und in Angeboten am wenigsten sichtbar. Mögliche Stufen sind:
- Nur Anzeige des Ergebnisses auf einem Bildschirm an der Linie.
- Markierung (mit Farbe oder im System) von Brettern oder Lagen außerhalb der Toleranz.
- Signal an die Steuerung der Vibrationspresse: einstellbarer automatischer Stopp der Vibrationspresse (z. B. Masa OQC) oder automatische Korrektur von Füllung und Vibration (z. B. Rometa).
- Daten für MES und Auswertung: Statistik pro Form, Schicht, Bediener und Charge, ein Archiv jedes Bretts für die Bearbeitung von Reklamationen.
Fragen Sie direkt, welche dieser Stufen Standard ist und welche zusätzliche Module oder eine Modernisierung der Steuerung erfordert.
Funktioniert das System mit einer Vibrationspresse eines anderen Herstellers?
Hersteller von Vibrationspressen bieten eigene Systeme zur Qualitätskontrolle an, voll integriert in ihre neuen Linien. Masa weist offen darauf hin, dass bei älteren Linien und Linien anderer Hersteller eine technische Prüfung, eine Modernisierung der Steuerung und zusätzliche Schnittstellen nötig sein können. Einige unabhängige Anbieter erklären ausdrücklich, dass sie mit Linien beliebiger Hersteller arbeiten (z. B. R&W für die SHV Systeme, Edge AI für Edge Scan), andere bauen die Station über dem vorhandenen Förderer ein, legen den Umfang der Anbindung aber im Einzelfall fest. Wenn Ihr Maschinenpark gemischt ist, kann dieses Kriterium die Wahl entscheiden.
Wie lange dauert der Einbau und hält er die Produktion an?
Die meisten Anbieter veröffentlichen diese Angaben nicht. Prefasprzęt, der polnische Vertriebspartner von R&W, nennt für die R&W Systeme 1-2 Arbeitstage Montage und rund 8 Stunden Konfiguration und Kalibrierung, ohne Stillstand der Produktion. Quatromatic bestätigt die Dauer eines möglichen Stillstands nach einer Besichtigung der Linie vor Ort. Edge Scan bauen wir in 2-4 Stunden ein und kalibrieren es.
Fragen, die Sie jedem Anbieter stellen sollten
- Wie viele Messpunkte kommen auf einen Stein und welcher Anteil der Fläche des Bretts wird gemessen?
- Wie bestimmt das System den Nullpunkt und gleicht es unterschiedliche Bretthöhen und Vibrationen der Linie aus?
- Welche Fehler erkennt es, ab welcher Größe und auf welchen Produkten (glatt, gewaschen, Colormix, Platten)?
- Wo steht das System und wie viel Zeit vergeht vom Entstehen eines Fehlers bis zur Reaktion an der Vibrationspresse?
- Sendet es ein Signal an die Steuerung der Vibrationspresse (Stopp, Korrektur) oder zeigt es nur das Ergebnis an?
- Funktioniert es mit meiner Vibrationspresse ohne Modernisierung der Steuerung? Welche Protokolle unterstützt es?
- Wie lange dauert der Einbau und ist ein Stillstand nötig?
- Wer passt das System an ein neues Produkt oder eine neue Form an, wie, und kostet das extra?
- Wo werden die Daten gespeichert, wie exportiere ich sie und wie lange werden sie archiviert?
Wo steht Edge Scan in diesem Vergleich?
Edge Scan gehört zur Gruppe der Prüfung der ganzen Fläche auf der nassen Seite. Eine Laserlinie über die gesamte Breite des Bretts und eine Industriekamera erstellen für jedes Brett eine Höhenkarte mit 4508 × ~1000 Punkten, also mehrere tausend Punkte auf einem einzelnen Stein. Aus dieser Karte bestimmen wir innerhalb von 3 Sekunden den Median der Höhe jedes Steins (±0,5 mm), erkennen Löcher und Einschlüsse ab 0,2 mm, auch in der Farbe des Betons, sowie die Wölbung von Produkten und Produktionsbrettern. Den Nullpunkt bestimmen wir auf jedem Brett einzeln, unterschiedliche Bretthöhen und Vibrationen wirken sich also nicht als Messfehler aus.
Wir sind nicht das einzige System dieser Klasse, und ich behaupte nicht, dass wir zu jeder Linie am besten passen. Für ein einfaches, graues Produkt mit geringem Risiko von Reklamationen kann ein bewährtes Punktsystem eine vernünftige Wahl sein, und bei einer neuen Linie eines einzigen Herstellers lohnt es sich, dessen integriertes System zu prüfen. Edge Scan hat Vorteile dort, wo es auf Folgendes ankommt: Arbeit mit einer Linie beliebiger Hersteller ohne Änderungen an der Automatisierung, schneller Einbau (2-4 Stunden) und Daten, die der Technologe zur Diagnose des Prozesses nutzen kann und nicht nur, um eine Lampe leuchten zu lassen. Das System arbeitet an einer Produktionslinie von BRUK SA.
Häufige Fragen
Welches System zur Qualitätskontrolle von Pflastersteinen ist das beste? Es gibt nicht das eine beste System. Wenn Sie nur die Höhe mit Blick auf den Verbrauch der Mischung kontrollieren müssen, reicht eine Punktmessung. Wenn Sie Reklamationen senken und während der Produktion auf Fehler reagieren wollen, brauchen Sie eine Prüfung der ganzen Fläche auf der nassen Seite.
Reicht eine Genauigkeit von ±0,5 mm aus? Ja, für die Höhenkontrolle von Pflastersteinen ist diese Genauigkeit mit großem Abstand zu den Toleranzen der DIN EN 1338 (±3 mm oder ±4 mm) ausreichend. Wichtiger als die Genauigkeit selbst ist, wie viele Punkte auf jedem Stein gemessen werden.
Muss das System zur Qualitätskontrolle vom Hersteller der Vibrationspresse stammen? Nein. Unabhängige Systeme werden über dem vorhandenen Förderer der nassen Seite eingebaut und über Standardprotokolle an die Steuerung angebunden. Systeme der Hersteller von Vibrationspressen lassen sich am einfachsten in deren eigene neue Linien integrieren.
Kann ich mein vorhandenes Punktsystem behalten? Ja. Ein System zur Prüfung der ganzen Fläche lässt sich neben der vorhandenen Punktmessung einbauen. In den ersten Wochen prüfen sich beide Messungen gegenseitig.
Wenn Sie sehen möchten, wie die Prüfung der ganzen Fläche an Ihrem Produkt arbeitet, schauen Sie sich das System zur Qualitätskontrolle von Pflastersteinen Edge Scan an oder vereinbaren Sie ein Gespräch.
Quellen (Angaben zu Systemen anderer Anbieter, Stand: November 2026)
- R&W Industrieautomation: SHV200, SHV500, 3D Inspection System, Zusatzmodule (Wiegen, Markierung)
- Prefasprzęt (auf Polnisch): Qualitätskontrolle von Pflastersteinen - 3 wichtige Messsysteme, SHV500
- BFT International: Automated quality control on a new level (07/2025)
- KSM Vision: Brickspect
- Quatromatic: QuatroPBC
- Masa: Optical Quality Control, Broschüre
- Rometa: Piece height control system
- BFT International: KBH QC Imager (03/2026)
- DIN EN 1338, Tabelle 1 "Zulässige Abweichungen" (Maßtoleranzen für Pflastersteine aus Beton)